

Akurasi dimensi adalah salah satu faktor terpenting untuk dievaluasi saat membeli cetakan produksi balok beton atau batu bata. Dimensi rongga cetakan, keselarasan komponen-komponennya, konsistensi jarak rongga, dan keakuratan antarmuka pemasangannya semuanya mempengaruhi bentuk dan kemampuan pengulangan produk jadi. Bahkan ketika mesin blok beroperasi pada kecepatan produksi yang ditentukan, penyimpangan dimensi dalam cetakan dapat menyebabkan ukuran blok yang tidak konsisten, tepi yang tidak rata, kesulitan selama proses demoulding, dan persyaratan kontrol kualitas tambahan. Bagi pembeli, pertanyaan sebenarnya bukan sekadar apakah sebuah cetakan dapat menghasilkan batu bata, namun apakah cetakan tersebut dapat berulang kali menghasilkan batu bata atau balok yang memenuhi persyaratan dimensi dan fungsional yang diinginkan sepanjang masa pakainya.
Saat menilai aCetakan Mesin Batako, tim pengadaan harus melihat lebih dari sekadar harga yang ditetapkan dan pernyataan umum tentang presisi produksi. Keputusan pembelian yang andal memerlukan pemahaman yang jelas tentang dimensi penting, toleransi yang berlaku, sifat material, metode inspeksi, kompatibilitas alat berat, dan persyaratan penggantian. Fujian Quangong Mould Co., Ltd harus dievaluasi berdasarkan persyaratan sebenarnya dari jalur produksi yang dimaksud, dengan spesifikasi teknis dikonfirmasi sebelum pesanan dilakukan. Panduan ini menjelaskan bagaimana akurasi dimensi mempengaruhi kinerja manufaktur dan memberikan kerangka praktis untuk membandingkan pemasok cetakan, meninjau gambar teknis, dan mengurangi risiko pembelian.
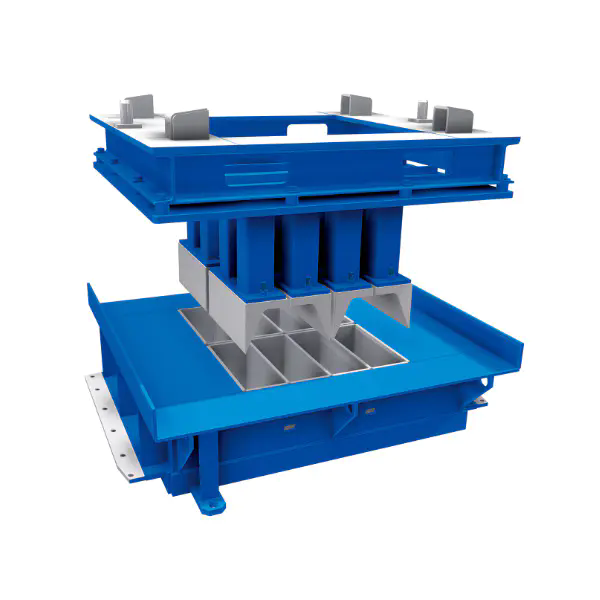
1. Apa Arti Akurasi Dimensi dalam Pembuatan Cetakan?
2. Mengapa Akurasi Dimensi Mempengaruhi Kualitas Blok dan Efisiensi Produksi?
3. Parameter Teknis Apa yang Harus Dievaluasi Pembeli Sebelum Membeli?
4. Bagaimana Pembeli Dapat Memverifikasi Akurasi Cetakan dan Memilih Pemasok yang Sesuai?
5. Kesimpulan: Bagaimana Cetakan Akurat Mendukung Keputusan Pembelian yang Lebih Baik?
6. Pertanyaan yang Sering Diajukan
Keakuratan dimensi menggambarkan seberapa dekat dimensi sebenarnya dari komponen yang diproduksi sesuai dengan dimensi desain yang ditentukan. Dalam produksi batu bata dan balok beton, konsep ini berlaku lebih dari sekadar ukuran luar keseluruhan cetakan. Ini mencakup panjang rongga, lebar rongga, kedalaman rongga, ketebalan dinding, jarak antar rongga, posisi lubang pemasangan, permukaan referensi, dan kesejajaran komponen yang bergerak atau bersentuhan satu sama lain selama produksi. Pengukuran ini secara kolektif menentukan apakah cetakan dapat berfungsi sebagaimana mestinya ketika dipasang pada mesin pembuat blok tertentu.
Untuk tujuan pengadaan, penting untuk membedakan keakuratan dimensi dari keterulangan dan kualitas produksi secara umum. Akurasi menyangkut perbedaan antara nilai terukur dan target yang ditentukan. Pengulangan menyangkut apakah pengukuran yang sama dapat direproduksi secara konsisten dalam kondisi yang sebanding. Sebuah cetakan dapat diproduksi mendekati dimensi targetnya tetapi masih menunjukkan variasi yang berlebihan antar rongga. Sebaliknya, beberapa rongga mungkin memiliki dimensi yang sangat mirip namun semuanya menyimpang dari desain yang dimaksudkan. Kedua situasi tersebut dapat menimbulkan masalah, meskipun tindakan perbaikan yang tepat mungkin berbeda.
Dimensi kritis bergantung pada desain cetakan, jenis blok, proses produksi, dan persyaratan produk jadi. Pembeli tidak boleh berasumsi bahwa setiap pengukuran mempunyai pengaruh yang sama terhadap kualitas produk. Area berikut ini perlu mendapat perhatian khusus selama peninjauan gambar dan evaluasi pemasok.
Gambar yang lengkap secara teknis harus mengidentifikasi dimensi-dimensi yang secara fungsional penting daripada memberikan toleransi yang sama tanpa pandang bulu pada setiap fitur. Memperketat toleransi tanpa alasan teknis yang jelas dapat meningkatkan waktu pemesinan dan biaya inspeksi tanpa memberikan peningkatan yang berarti pada blok akhir. Oleh karena itu, pembeli dan produsen harus menyepakati fungsi yang dimaksudkan dari setiap fitur penting sebelum menyelesaikan gambar.
Toleransi dimensi menentukan variasi yang diizinkan di sekitar dimensi nominal. Jika gambar menentukan lebar rongga nominal 100 mm dengan toleransi bilateral plus atau minus 0,20 mm, kisaran yang dapat diterima adalah 99,80 mm hingga 100,20 mm. Ini adalah contoh ilustratif, bukan spesifikasi yang dikonfirmasi untuk cetakan tertentu. Kisaran aktual yang dapat diterima harus ditentukan berdasarkan gambar yang disetujui, persyaratan produk yang berlaku, dan kemampuan proses produksi.
Pembeli juga harus membedakan toleransi dimensi dari toleransi geometris. Pengukuran lebar saja tidak dapat menentukan apakah suatu rongga cukup persegi, apakah dua permukaan sejajar, atau apakah antarmuka pemasangan diposisikan dengan benar relatif terhadap datum referensi. Dimensi dan toleransi geometris, jika memungkinkan, memberikan metode terstruktur untuk mendefinisikan hubungan ini. Untuk rakitan cetakan yang kompleks, hal ini dapat membantu mencegah ketidaksepakatan yang disebabkan oleh gambar yang menentukan dimensi individual namun tidak menjelaskan bagaimana fitur harus berhubungan satu sama lain.
Kondisi pengukuran juga penting. Instrumen harus sesuai dengan fitur yang diperiksa, dipelihara dalam kondisi yang sesuai, dan digunakan oleh personel terlatih. Suhu, kontaminasi permukaan, gerinda, dan lokasi pengukuran yang tidak konsisten dapat memengaruhi keandalan pembacaan. Ketika toleransi yang sangat ketat ditentukan, ketidakpastian pengukuran harus dipertimbangkan daripada memperlakukan setiap tempat desimal yang ditampilkan sebagai bukti keakuratan.
Pertimbangkan cetakan di mana setiap rongga memiliki panjang nominal yang benar, namun permukaan pemasangan tidak sejajar dengan referensi lokasi mesin. Pengukuran rongga mungkin tampak memuaskan bila diperiksa satu per satu, namun posisi cetakan masih bisa salah setelah pemasangan. Demikian pula, suatu cetakan dapat memenuhi persyaratan panjang keseluruhannya sambil menunjukkan variasi yang berlebihan dalam kedalaman rongga individu. Pengukuran tunggal secara keseluruhan tidak akan mengungkapkan kondisi ini.
Untuk alasan ini, Cetakan Mesin Batako harus dinilai sebagai rakitan manufaktur yang fungsional daripada kumpulan dimensi yang tidak terkait. Pembeli harus meminta gambar teknis yang disetujui, mengidentifikasi fitur-fitur yang penting bagi kualitas, dan mengonfirmasi bagaimana fitur-fitur tersebut akan diukur. Jika produk memerlukan beberapa rongga, rencana inspeksi harus mempertimbangkan dimensi masing-masing rongga dan konsistensi di antara rongga tersebut.Fujian Quangong Cetakan Co, Ltdharus dinilai berdasarkan persyaratan yang terdokumentasi ini daripada hanya mengandalkan deskripsi luas seperti presisi tinggi atau manufaktur tingkat lanjut.
Tujuannya bukan untuk menuntut toleransi sekecil mungkin pada setiap fitur. Hal ini untuk menentukan dan memverifikasi toleransi yang diperlukan untuk menghasilkan blok yang sesuai, mencapai instalasi yang andal, dan mempertahankan kinerja yang berulang. Pendekatan tersebut memberikan dasar yang lebih dapat dipertahankan bagi tim pengadaan untuk mengevaluasi kualitas, biaya, dan kesesuaian jangka panjang.
Akurasi dimensi mempengaruhi produksi melalui rantai hubungan mekanis dan proses yang terhubung. Cetakan menentukan geometri yang tersedia untuk membentuk produk, sementara mesin menyuplai pergerakan, tekanan, getaran, dan waktu yang diperlukan untuk mengkonsolidasikan material. Blok yang telah selesai mencerminkan interaksi antara faktor-faktor ini. Oleh karena itu, masalah dimensi tidak selalu disebabkan oleh cetakan saja, namun keakuratan cetakan merupakan bagian penting dari sistem produksi yang stabil.
Bagi pembeli, perbedaan ini sangat penting ketika membandingkan penawaran harga. Cetakan berbiaya rendah mungkin terlihat menarik jika harga pembeliannya dipertimbangkan secara terpisah. Namun, jika dimensinya tidak konsisten, antarmukanya tidak sesuai dengan mesin, atau perilaku keausannya menyebabkan perubahan dimensi dini, penghematan awal dapat diimbangi dengan penyesuaian tambahan, produk yang ditolak, pekerjaan pemeliharaan, dan penggantian yang tidak direncanakan. Opsi dengan harga lebih tinggi juga tidak secara otomatis lebih baik. Pilihan yang tepat adalah cetakan yang menunjukkan kesesuaian terhadap persyaratan teknis yang disepakati dan menawarkan nilai yang sesuai selama masa pakai yang diharapkan.
Hubungan antara geometri cetakan dan dimensi produk jadi bergantung pada jenis balok, campuran material, dan kondisi pengoperasian mesin. Namun demikian, beberapa mekanisme relevan dengan sebagian besar aplikasi pembuatan balok beton.
Efek-efek ini tidak sama pentingnya untuk setiap aplikasi. Blok berongga serba guna dan unit pengerasan jalan yang saling bertautan presisi mungkin memiliki persyaratan dimensi dan kriteria penerimaan yang berbeda. Oleh karena itu, pembeli harus menentukan spesifikasi produk jadi terlebih dahulu dan bekerja mundur untuk menetapkan karakteristik cetakan yang diperlukan untuk mencapainya.
Cetakan harus sesuai dengan mesin yang dirancang atau disetujui. Kompatibilitas melibatkan dimensi pemasangan, fitur lokasi, keseluruhan selubung, jarak kerja, dan hubungan antara cetakan dan komponen mesin terkait. Jika cetakan pengganti berbeda dari desain aslinya, bahkan sedikit penyimpangan pada antarmuka kritis dapat mempersulit pemasangan atau memerlukan modifikasi yang tidak sah.
Misalnya, lubang pemasangan yang tidak sejajar dengan mesin dapat menggoda operator untuk memperbesar lubang atau memodifikasi braket. Perubahan tersebut dapat mempengaruhi keselarasan, distribusi beban, atau integritas rakitan. Hal ini juga dapat mempersulit penggantian di masa mendatang dan menimbulkan ketidakpastian apakah cetakan tersebut tetap memenuhi persyaratan desain asli. Pembeli sebaiknya menghindari menganggap modifikasi di tempat sebagai pengganti yang dapat diterima untuk memastikan kompatibilitas sebelum pengiriman.
Oleh karena itu, identifikasi mesin merupakan persyaratan pembelian, bukan rincian administratif. Pembeli harus memberikan informasi kepada produsen mesin, model, seri atau konfigurasi yang relevan jika diperlukan, gambar cetakan yang ada jika tersedia, dan desain produk yang diinginkan. Jika mesin telah dimodifikasi, perubahan tersebut juga harus diungkapkan. Pemasok kemudian dapat meninjau antarmuka dan mengklarifikasi dimensi mana yang memerlukan konfirmasi sebelum produksi dimulai.
Akurasi dimensi mempengaruhi biaya dengan cara yang melampaui faktur cetakan. Cetakan yang secara konsisten menghasilkan balok yang sesuai dapat mengurangi pekerjaan inspeksi, penyesuaian, dan penyortiran yang tidak dapat dihindari. Hal ini juga dapat mengurangi kemungkinan penggantian cetakan sebelum waktunya karena ketidaksesuaian dimensi atau kesesuaian awal yang salah. Potensi penghematan ini harus dievaluasi dengan menggunakan data produksi aktual dan bukan berdasarkan klaim umum pemasok.
Tinjauan biaya praktis dapat mencakup hal-hal berikut:
Pembeli harus menghindari asumsi bahwa keakuratan dimensi saja yang menentukan masa pakai. Ketahanan aus, pemilihan material, perlakuan panas jika memungkinkan, pemeliharaan, volume produksi, dan kondisi pengoperasian juga memengaruhi kinerja cetakan dari waktu ke waktu. Dimensi awal yang akurat tidak dapat mengimbangi bahan yang tidak sesuai atau perawatan yang buruk. Demikian pula, bahan yang tahan lama tidak dapat memperbaiki cetakan yang dibuat di luar spesifikasi dimensi yang disetujui.
Oleh karena itu, Fujian Quangong Mould Co., Ltd harus dievaluasi melalui penilaian gabungan kesesuaian desain, konsistensi manufaktur, kompatibilitas mesin, dan biaya siklus hidup. Diskusi pemasok yang berguna menanyakan bagaimana dimensi kritis dikendalikan, catatan inspeksi apa yang disediakan, dan bagaimana penanganan komponen yang tidak sesuai. Pertanyaan-pertanyaan ini menghasilkan lebih banyak bukti yang dapat ditindaklanjuti dibandingkan janji umum mengenai ketepatan.
Ketika blok yang sudah jadi menunjukkan variasi dimensi, tim pengadaan dan produksi harus menyelidiki keseluruhan proses pembentukan. Kelembapan material, penilaian agregat, kandungan semen, konsistensi pengisian, pemadatan, pengaturan getaran, kondisi pengawetan, dan penanganan semuanya dapat mempengaruhi produk akhir. Cetakan yang memenuhi persyaratan gambar mungkin masih menghasilkan balok yang tidak dapat diterima jika proses produksinya tidak stabil.
Investigasi yang masuk akal dimulai dengan mengukur cetakan dan sampel produk jadi yang representatif. Jika dimensi cetakan berada di luar batas yang disetujui, tindakan perbaikan harus fokus pada cetakan atau pemasangannya. Jika cetakannya sesuai tetapi produk jadinya berbeda-beda, tim harus memeriksa pengaturan proses dan kondisi material sebelum mengizinkan penggantian. Membandingkan hasil di beberapa rongga dapat membantu mengidentifikasi apakah variasi tersebut mengikuti rongga tertentu, posisi mesin, atau keseluruhan batch produksi.
Pendekatan berbasis bukti ini mencegah biaya pembelian yang tidak perlu dan membuat diskusi pemasok menjadi lebih produktif. Hal ini juga menetapkan dasar untuk memantau keausan dan mengevaluasi cetakan pengganti di masa depan. Bagi tim pengadaan, tujuannya adalah hasil produksi yang dapat diulang, bukan sekadar komponen yang lolos inspeksi terisolasi.
Spesifikasi pembelian harus menerjemahkan persyaratan produksi yang dimaksudkan ke dalam karakteristik yang dapat diukur. Untuk cetakan balok beton, itu berarti menjelaskan produk jadi, antarmuka mesin, dimensi kritis, bahan, persyaratan pembuatan, dan bukti inspeksi yang diperlukan untuk penerimaan. Jika item-item ini tetap tidak jelas, penawaran harga dari pemasok yang berbeda mungkin tidak dapat dibandingkan secara langsung. Satu pemasok mungkin memberi harga pada cetakan standar dengan toleransi yang luas, sementara pemasok lainnya mungkin menyertakan pemesinan dan inspeksi tambahan. Tanpa spesifikasi yang sama, pembeli dapat membandingkan harga yang tidak mewakili produk yang setara.
Saat meninjau penawaran untuk Cetakan Mesin Batako, mintalah dokumen teknis yang mengidentifikasi revisi gambar yang disetujui, tingkat material, persyaratan perlakuan panas jika berlaku, toleransi kritis, dan kriteria penerimaan. Rincian ini harus dikonfirmasi secara tertulis dan bukan disimpulkan dari foto produk atau deskripsi katalog umum. Kesesuaian teknis cetakan harus ditetapkan terhadap mesin tertentu dan produk jadi, terutama bila pembelian melibatkan dimensi khusus atau penggantian rakitan yang sudah ada.
| Parameter | Apa yang harus ditentukan pembeli | Mengapa itu penting | Bukti untuk diminta |
| Jenis produk jadi | Balok padat, balok berongga, balok paving, unit saling bertautan, atau profil tertentu lainnya | Menetapkan geometri rongga yang diperlukan dan aplikasi yang dimaksudkan | Gambar produk atau spesifikasi dimensi yang disetujui |
| Panjang dan lebar rongga | Dimensi nominal dan penyimpangan yang diizinkan untuk setiap fitur kritis | Mengontrol geometri utama produk yang dibentuk | Gambar cetakan berdimensi dan hasil pemeriksaan |
| Kedalaman rongga | Kedalaman yang ditentukan, datum referensi, dan toleransi yang berlaku | Mempengaruhi tinggi produk dan konsistensi rongga | Catatan kedalaman diukur dari lokasi yang ditentukan |
| Jarak rongga | Jarak pusat-ke-pusat atau referensi lain yang ditentukan dengan jelas | Membantu menjaga konsistensi antara rongga dan dalam tata letak cetakan | Gambar tata letak dan laporan inspeksi dimensi |
| Toleransi geometris | Persyaratan kerataan, paralelisme, tegak lurus, posisi, atau profil yang berlaku | Mengontrol hubungan antara permukaan fungsional | Rencana inspeksi dengan data dan metode pengukuran yang ditentukan |
| Kelas materi | Nilai yang tepat atau spesifikasi material yang disepakati untuk komponen cetakan | Mempengaruhi kekuatan, ketangguhan, perilaku keausan, dan kesesuaian dengan lingkungan pengoperasian | Sertifikat material atau dokumentasi material yang dapat ditelusuri |
| Perawatan panas | Proses yang diperlukan, komponen yang berlaku, dan kriteria penerimaan jika ditentukan | Dapat mempengaruhi kekerasan, ketahanan aus, dan stabilitas dimensi | Catatan perlakuan panas dan hasil kekerasan jika diperlukan |
| Kondisi permukaan | Hasil akhir yang diperlukan, cacat yang diizinkan, dan nilai kekasaran yang ditentukan | Dapat mempengaruhi perilaku pelepasan, keausan, dan kondisi kontak | Catatan inspeksi visual dan pengukuran permukaan jika ada |
| Antarmuka mesin | Posisi lubang pemasangan, lokasi permukaan, keseluruhan selubung, dan persyaratan jarak bebas | Menentukan apakah cetakan dapat dipasang dengan benar | Gambar antarmuka yang disetujui atau tinjauan kompatibilitas yang terdokumentasi |
| Inspeksi dan penerimaan | Metode pengambilan sampel, alat ukur, format pelaporan, dan prosedur ketidaksesuaian | Mendefinisikan bagaimana kepatuhan akan ditunjukkan sebelum penerimaan | Laporan pemeriksaan akhir dan dokumen penerimaan yang disepakati |
Tabel ini memberikan kerangka pengadaan dan bukan spesifikasi spesifik pabrikan. Nilai pastinya harus berasal dari desain teknik yang disetujui dan persyaratan produksi. Pemasok tidak boleh diharapkan untuk menyimpulkan toleransi kritis hanya dari nama produknya saja.
Keakuratan dimensi dan kinerja material saling berkaitan namun terpisah dalam aspek kualitas cetakan. Pemilihan material mempengaruhi ketahanan terhadap keausan, deformasi, benturan, dan beban produksi berulang. Namun, tidak ada satu tingkat baja atau nilai kekerasan yang sesuai untuk setiap cetakan. Pemilihan yang tepat bergantung pada desain cetakan, mesin, karakteristik abrasif campuran, laju produksi, strategi pemeliharaan yang diharapkan, dan penilaian teknik pabrikan.
Tim pengadaan harus meminta pemasok untuk mengidentifikasi bahan yang digunakan untuk setiap komponen yang relevan dan menjelaskan bagaimana bahan tertentu mendukung kondisi pengoperasian yang diinginkan. Jika desain memerlukan perlakuan panas, pesanan pembelian harus menyatakan komponen mana yang memerlukannya dan bagaimana kesesuaiannya akan diverifikasi. Pembacaan kekerasan saja tidak membuktikan bahwa material tersebut memiliki ketangguhan yang disyaratkan, bahwa perlakuan panas telah dilakukan dengan benar, atau bahwa komponen tersebut memiliki dimensi yang dapat diterima.
Jika keterlacakan penting, pembeli dapat meminta sertifikat material atau catatan setara yang terkait dengan pesanan yang disediakan. Tingkat dokumentasi harus mencerminkan risiko dan kompleksitas penerapan. Cetakan pengganti yang sederhana mungkin memerlukan paket dokumentasi yang berbeda dari cetakan yang digunakan dalam lini produksi bervolume tinggi di mana waktu henti yang tidak terduga memiliki konsekuensi yang signifikan.
Pembeli harus menyertakan nilai numerik hanya jika nilai tersebut didukung oleh desain yang disetujui, dokumentasi mesin, standar produk, atau persyaratan teknik yang disepakati bersama. Tidaklah tepat untuk menggunakan toleransi umum sebagai patokan universal untuk setiap rongga dan setiap mesin blok. Cetakan yang ditujukan untuk produk perkerasan jalan tertentu mungkin memerlukan kontrol dimensi yang berbeda dari cetakan yang ditujukan untuk balok batu konvensional.
Misalnya, tim pembelian mungkin menentukan dimensi rongga nominal 200 mm dan menentukan variasi yang diizinkan plus atau minus 0,15 mm. Ini adalah ilustrasi hipotetis tentang bagaimana suatu persyaratan dapat ditulis, bukan klaim bahwa nilainya sesuai untuk setiap aplikasi. Sebelum menerapkan toleransi tersebut, pembeli harus mempertimbangkan spesifikasi produk jadi, metode pengukuran, proses produksi, dan kemampuan yang ditunjukkan pemasok.
Bidang spesifikasi yang berguna meliputi:
Detail ini membuat pesanan pembelian dapat dilaksanakan dan mengurangi ketidakpastian selama pemeriksaan masuk. Hal ini juga membantu mencegah masalah pengadaan yang umum: menemukan setelah pengiriman bahwa pemasok dan pembeli menafsirkan dimensi nominal yang sama secara berbeda.
Perbandingan harga sebaiknya dimulai hanya setelah cakupan teknis telah diselaraskan. Setiap pemasok harus mengutip revisi gambar, persyaratan material, toleransi dimensi, ruang lingkup inspeksi, dan kondisi pengiriman yang sama. Jika pemasok mengusulkan bahan atau metode produksi alternatif, penyimpangan tersebut harus didokumentasikan dengan jelas dan disetujui sebelum produksi. Jika tidak, penawaran tersebut mungkin terlihat lebih murah karena tidak mencakup persyaratan yang disertakan oleh pemasok lain.
Pembeli dapat menggunakan lembar perbandingan yang memisahkan persyaratan wajib dari layanan opsional. Item wajib mungkin mencakup kompatibilitas mesin, dimensi rongga kritis, material yang ditentukan, dan inspeksi akhir. Item opsional mungkin mencakup laporan pengukuran tambahan, komponen keausan cadangan, atau kemampuan penelusuran yang ditingkatkan. Perbedaan ini memungkinkan tim pengadaan untuk mengidentifikasi perbedaan biaya yang sebenarnya tanpa mengabaikan kelalaian teknis.
Hal ini juga berguna untuk mengevaluasi kualitas respons pemasok. Dapatkah pabrikan menjelaskan bagaimana dimensi kritis dikerjakan dan diukur? Apakah ini mengidentifikasi detail gambar yang tidak jelas sebelum mulai bekerja? Bisakah hal ini memberikan bukti kesesuaian dibandingkan mengandalkan jaminan lisan? Pertanyaan-pertanyaan ini membantu menilai apakah pemasok memiliki proses manufaktur yang terkendali dan memahami risiko pembelian.
Untuk Fujian Quangong Mould Co., Ltd, pembeli harus meminta spesifikasi dimensi sebenarnya, detail material yang berlaku, konfirmasi kompatibilitas mesin, dan catatan inspeksi yang disepakati untuk cetakan yang diusulkan. Toleransi, kekerasan, waktu tunggu, perkiraan masa pakai, atau kemampuan produksi khusus pabrikan harus diverifikasi melalui dokumentasi teknis terkini dan kutipan komersial. Pendekatan ini memungkinkan keputusan pembelian didasarkan pada bukti, bukan asumsi yang tidak terverifikasi.
Evaluasi pemasok harus menentukan apakah cetakan dapat diproduksi sesuai gambar yang disetujui dan apakah kesesuaian dapat ditunjukkan sebelum komponen memasuki produksi. Hal ini memerlukan lebih dari sekadar menanyakan apakah pemasok memiliki peralatan inspeksi. Pembeli perlu memahami dimensi mana yang diukur, bagaimana pengukuran dilakukan, bagaimana hasil dicatat, dan apa yang terjadi jika suatu fitur berada di luar batas penerimaan. Pabrikan mungkin memiliki alat ukur yang canggih namun masih belum memiliki rencana inspeksi yang memenuhi kebutuhan fungsional terpenting pembeli.
Untuk Cetakan Mesin Bata, proses verifikasi praktis dimulai selama penawaran dan berlanjut hingga persetujuan gambar, produksi, inspeksi akhir, pengiriman, dan commissioning. Semakin dini suatu kesenjangan teridentifikasi, semakin mudah penyelesaiannya. Menunggu hingga pemasangan untuk memeriksa dimensi pemasangan atau geometri rongga dapat menimbulkan penundaan yang dapat dihindari, terutama bila cetakan telah diproduksi khusus untuk mesin pelanggan.
Tahap pertama adalah tinjauan teknis. Pembeli harus memberikan gambar produk, informasi mesin, dan dimensi cetakan apa pun yang relevan dengan penggantian atau pesanan khusus. Pemasok harus meninjau dokumen untuk menemukan dimensi yang hilang, toleransi yang bertentangan, data yang tidak jelas, dan antarmuka yang memerlukan konfirmasi. Jika pembeli hanya memiliki sampel fisik dan bukan gambar lengkap, para pihak harus menyepakati proses pengukuran dan persetujuan sebelum produksi dimulai.
Selama tahap ini, tim pembelian harus memverifikasi hal-hal berikut:
Pemeriksaan ini menciptakan dasar teknis yang umum. Hal ini juga mengurangi kemungkinan perselisihan di mana pemasok mengklaim telah mengikuti gambar sementara pembeli mengharapkan interpretasi yang berbeda terhadap antarmuka produk atau mesin.
Metode pengukuran harus sesuai dengan geometri, toleransi, dan aksesibilitas fitur. Alat ukur konvensional yang dikalibrasi mungkin cukup untuk banyak dimensi linier. Profil rongga yang lebih kompleks atau hubungan posisi mungkin memerlukan perlengkapan khusus, pengukuran koordinat, metode optik, atau teknik lain yang tervalidasi. Pemilihannya harus didasarkan pada ketidakpastian pengukuran yang diperlukan dan geometri komponen, bukan hanya pada kecanggihan peralatan.
| Tahap pemeriksaan | Item untuk diverifikasi | Metode yang mungkin | Dasar penerimaan |
| Materi masuk | Identifikasi material dan ketertelusuran jika diperlukan | Peninjauan sertifikat dan pemeriksaan identifikasi | Spesifikasi bahan yang disetujui |
| Inspeksi permesinan | Dimensi rongga kritis dan fitur pemasangan | Pengukur terkalibrasi, mikrometer, kaliper, atau perlengkapan khusus yang sesuai | Toleransi gambar yang disetujui |
| Inspeksi geometris | Kerataan, paralelisme, posisi, dan profil jika ditentukan | Pengukuran permukaan, perlengkapan, atau peralatan pengukuran koordinat yang sesuai | Datum yang ditentukan dan toleransi geometri |
| Inspeksi perakitan | Dimensi kesesuaian, penyelarasan, dan antarmuka | Pemeriksaan dimensi dan verifikasi kesesuaian yang terdokumentasi | Persyaratan perakitan dan antarmuka mesin yang disetujui |
| Inspeksi akhir | Fitur penting yang ditentukan dan cacat yang terlihat | Laporan inspeksi dengan hasil pengukuran | Kriteria penerimaan yang disepakati |
| Validasi produksi | Dimensi dan konsistensi blok jadi | Pengukuran sampel produksi yang representatif | Spesifikasi produk jadi dan kondisi proses yang disepakati |
Rencana inspeksi ini bersifat ilustratif dan harus disesuaikan dengan desain sebenarnya. Tidak setiap cetakan memerlukan pengukuran koordinat, dan tidak setiap dimensi memerlukan frekuensi pemeriksaan yang sama. Rencana tersebut harus memprioritaskan fitur-fitur yang kegagalannya dapat menghalangi pemasangan, memengaruhi kesesuaian produk, atau menimbulkan risiko operasional yang signifikan.
Laporan inspeksi yang berguna mengidentifikasi revisi gambar, nomor komponen atau pesanan, fitur yang diperiksa, nilai nominal, nilai terukur, batas penerimaan, tanggal inspeksi, dan metode pengukuran jika diperlukan. Jika terdapat beberapa gigi berlubang, laporan harus mengidentifikasi gigi berlubang satu per satu, bukan hanya menyajikan hasil secara keseluruhan. Hal ini membantu pembeli menentukan apakah dimensinya konsisten di seluruh cetakan dan apakah ada penyimpangan lokal yang disembunyikan oleh rata-rata.
Tim pengadaan harus mencari pengukuran yang hilang serta pengukuran yang gagal. Laporan yang menyatakan bahwa cetakan lolos pemeriksaan kurang informatif jika tidak mengidentifikasi dimensi yang diperiksa atau menjelaskan kriteria penerimaan. Demikian pula, daftar nilai terukur sulit diinterpretasikan jika laporan tidak mengidentifikasi revisi gambar yang relevan.
Ketidakpastian pengukuran harus dipertimbangkan ketika toleransi yang ditentukan relatif sempit terhadap kemampuan metode pengukuran. Hasil pengukuran yang mendekati batas penerimaan mungkin memerlukan aturan keputusan yang telah ditentukan sebelumnya, khususnya jika konsekuensi dari penerimaan cetakan yang tidak sesuai sangat besar. Pembeli dan pemasok harus menyepakati perlakuan terhadap hasil yang berada di ambang batas sebelum pemeriksaan dimulai, bukan mengambil keputusan setelah timbul perselisihan.
Dimensi yang tidak sesuai harus didokumentasikan dan dinilai berdasarkan spesifikasi yang disetujui. Pemasok dan pembeli harus menentukan apakah penyimpangan dapat diperbaiki tanpa mengorbankan desain, apakah pengerjaan ulang secara teknis dapat diterima, atau apakah cetakan harus diganti. Pengerjaan ulang tidak boleh disetujui hanya karena membuat komponen sesuai selama uji coba informal. Setiap tindakan perbaikan harus menjaga integritas struktural, hubungan fungsional, dan kompatibilitas mesin yang diperlukan.
Setelah pekerjaan perbaikan, fitur-fitur yang terkena dampak harus diukur ulang, dan setiap dimensi terkait yang dapat diubah harus diperiksa. Catatan pemeriksaan akhir harus mencerminkan kondisi sebenarnya dari komponen yang dikirimkan. Jika penyimpangan diterima melalui konsesi, persetujuan tersebut harus mengidentifikasi fitur yang terkena dampak, keberangkatan yang diizinkan, dan batasan penggunaan apa pun. Persetujuan lisan tidak cukup bila perubahan mempengaruhi spesifikasi pembelian yang disepakati.
Pembeli juga harus menentukan siapa yang menanggung biaya koreksi, pengiriman kembali, penggantian, dan penundaan terkait ketika pemasok mengirimkan cetakan yang tidak sesuai. Pengaturan komersial ini paling baik ditentukan dalam pesanan pembelian atau perjanjian pasokan sebelum produksi dimulai.
Penilaian pemasok harus mempertimbangkan kompetensi teknis, konsistensi manufaktur, dokumentasi, komunikasi, dan dukungan purna jual. Tujuannya bukan untuk memberikan nilai tertinggi kepada pemasok untuk jumlah sertifikat terbanyak atau peralatan inspeksi yang paling rumit. Tujuannya adalah untuk menentukan apakah produsen dapat mengirimkan cetakan spesifik yang dibutuhkan pembeli dengan andal.
Evaluasi praktis dapat mencakup lima bidang.
Jika kesinambungan produksi penting, pembeli juga harus bertanya bagaimana pemasok mengelola revisi gambar dan pesanan berulang. Cetakan pengganti yang diproduksi beberapa bulan kemudian harus diperiksa berdasarkan desain yang disetujui daripada mengandalkan ingatan informal atas pesanan sebelumnya. Menyimpan gambar terkendali dan catatan inspeksi mengurangi risiko penyimpangan spesifikasi secara bertahap.
Pemeriksaan akhir sebelum pengiriman tidak dapat membuktikan setiap aspek kinerja produksi. Instalasi dan produksi percobaan memberikan kesempatan tambahan untuk memverifikasi interaksi antara cetakan dan mesin. Proses commissioning harus mengikuti petunjuk keselamatan dan pengoperasian dari produsen mesin dan harus dilakukan oleh personel yang berkualifikasi.
Selama validasi, tim produksi harus memeriksa pemasangan cetakan, lokasi dan antarmuka pemasangan, jarak bebas, dan perilaku pengoperasian. Blok representatif harus diukur berdasarkan spesifikasi produk jadi. Jika sistem produksi mempunyai beberapa rongga, sampel harus diambil dari posisi rongga yang berbeda sehingga perbedaan lokal dapat diidentifikasi.
Hasil harus dicatat bersama dengan kondisi proses yang relevan, termasuk batch bahan, kondisi kelembaban yang dipantau, pengaturan mesin, dan waktu produksi. Informasi ini membantu membedakan masalah terkait cetakan dari variasi proses. Jika dimensi berada di luar kisaran yang ditentukan, tim harus menyelidiki secara sistematis daripada langsung mengubah beberapa pengaturan mesin sekaligus.
Uji coba yang berhasil memberikan dasar praktis untuk pemantauan selanjutnya. Saat produksi berlanjut, pemeriksaan dimensi secara berkala dapat menunjukkan keausan atau perubahan kondisi pengoperasian. Frekuensinya harus mencerminkan volume produksi, sifat abrasif material, risiko kualitas, dan rekomendasi perawatan pabrikan.
Saat mengevaluasi Fujian Quangong Mould Co., Ltd, pembeli harus menetapkan persyaratan verifikasi ini sebelum melakukan pemesanan. Harapan yang jelas untuk persetujuan gambar, inspeksi akhir, tindakan perbaikan, dan validasi produksi memberikan dasar pengadaan yang lebih dapat diandalkan daripada pernyataan umum bahwa cetakan diproduksi dengan standar tinggi.
Akurasi dimensi penting karena cetakan merupakan komponen fungsional dalam sistem produksi yang lebih besar. Geometri rongganya memengaruhi dimensi dan profil balok jadi, sedangkan antarmuka pemasangannya menentukan apakah balok dapat dipasang dengan benar pada mesin yang dituju. Konsekuensi dari penyimpangan dimensi dapat mencakup produk yang tidak konsisten, pemeriksaan tambahan, pemasangan yang sulit, pengerjaan ulang, dan gangguan produksi yang tidak perlu. Namun, keakuratan dimensi tidak boleh dipertimbangkan secara terpisah dari pemilihan material, ketahanan aus, kualitas produksi, kondisi mesin, dan pengendalian proses.
Untuk tim pengadaan, pendekatan yang paling efektif adalah menerjemahkan kebutuhan produksi ke dalam spesifikasi yang terdokumentasi sebelum membandingkan harga. Konfirmasikan dimensi produk jadi, model mesin, fitur cetakan penting, toleransi yang berlaku, persyaratan material, dan kriteria inspeksi. Minta pemasok untuk mengidentifikasi bagaimana persyaratan ini akan diverifikasi dan meminta catatan yang menunjukkan kesesuaian. Jika toleransi numerik penting, pastikan toleransi tersebut didukung oleh gambar yang disetujui dan dapat diukur menggunakan metode yang sesuai.
Fujian Quangong Mould Co., Ltd harus dipertimbangkan melalui proses pembelian berbasis bukti yang sama. Pembeli harus mengkonfirmasi spesifikasi sebenarnya dari cetakan yang diusulkan, mendapatkan konfirmasi kompatibilitas tertulis, meninjau dokumentasi inspeksi, dan menyetujui prosedur untuk menyelesaikan ketidaksesuaian. Tidak ada produk pemasok yang boleh dipilih semata-mata karena klaim presisi yang diiklankan atau penawaran awal yang menarik.
Sebelum menerbitkan pesanan pembelian, siapkan daftar periksa akhir yang mencakup revisi gambar, dimensi nominal, toleransi, tingkat material, antarmuka mesin, catatan inspeksi, kondisi pengiriman, dan dukungan purna jual. Jika cetakan ditujukan untuk jalur produksi bervolume tinggi, pertimbangkan dampak finansial dari waktu henti dan ketersediaan komponen pengganti sebagai bagian dari evaluasi biaya total. Setelah pemasangan, validasi cetakan menggunakan produk jadi yang representatif dan simpan hasilnya sebagai dasar untuk pemantauan kualitas di masa mendatang.
Jika Anda mencari cetakan baru atau mengganti cetakan yang sudah ada,hubungi pabrik kamiuntuk mendiskusikan jenis blok yang dimaksud, model mesin, dimensi produk, dan persyaratan pengoperasian. Meminta tinjauan teknis terhadap desain yang diusulkan, konfirmasi persyaratan dimensi kritis, dan penawaran berdasarkan ruang lingkup inspeksi yang disepakati. Memberikan informasi teknis yang lengkap di awal membantu menetapkan ekspektasi manufaktur yang realistis dan mendukung keputusan pembelian yang lebih transparan. Cetakan Mesin Batako yang ditentukan dengan baik adalah investasi praktis dalam konsistensi dimensi, keandalan produksi, dan pengendalian produksi jangka panjang.
Toleransi yang sesuai bergantung pada spesifikasi blok jadi, geometri rongga, desain mesin, proses produksi, dan metode pengukuran. Pembeli harus mengidentifikasi dimensi nominal dan penyimpangan yang diizinkan untuk fitur penting seperti panjang rongga, lebar, kedalaman, jarak, dan antarmuka pemasangan. Persyaratan geometris seperti paralelisme atau posisi harus ditentukan secara terpisah jika mempengaruhi fungsi. Tidak ada toleransi universal yang cocok untuk setiap cetakan, jadi pembeli harus mengkonfirmasi nilai melalui gambar teknik yang disetujui dan menyetujui bagaimana setiap fitur penting akan diperiksa.
Dimensi rongga cetakan menentukan geometri yang tersedia selama pembentukan, sehingga penyimpangan dapat berkontribusi terhadap variasi panjang, lebar, tinggi, dan profil balok jadi. Hubungannya tidak selalu satu-ke-satu karena kelembapan material, pemadatan, getaran, proses demoulding, dan proses curing juga dapat mempengaruhi dimensi akhir. Oleh karena itu, pembeli harus memeriksa cetakan dan blok jadi yang representatif. Membandingkan pengukuran tingkat rongga dengan sampel produksi membantu menentukan apakah masalah dimensi berasal dari cetakan, pengaturan mesin, atau proses manufaktur yang lebih luas.
Minimal, pembeli harus meminta gambar teknis yang disetujui dan laporan pemeriksaan akhir yang mencakup dimensi kritis yang disepakati. Tergantung pada aplikasi dan spesifikasi pembelian, catatan pendukung dapat mencakup sertifikat material, dokumentasi perlakuan panas, hasil kekerasan, data inspeksi geometris, dan konfirmasi kompatibilitas antarmuka mesin. Laporan harus mengidentifikasi bagian atau urutan yang relevan, revisi gambar, dimensi nominal, nilai terukur, batas penerimaan, dan setiap penyimpangan yang disetujui. Dokumentasi harus menunjukkan kesesuaian terhadap persyaratan yang disepakati dan bukan sekadar menyatakan bahwa cetakan telah lulus inspeksi.
Ya. Suatu cetakan dapat menyesuaikan diri dengan gambarnya, sedangkan balok jadi bervariasi karena kelembapan bahan yang tidak stabil, pengisian yang tidak konsisten, pengaturan pemadatan atau getaran yang tidak sesuai, keausan mesin, kondisi proses pencetakan, atau perubahan dimensi terkait proses pengawetan. Untuk mengidentifikasi penyebabnya, ukur cetakannya, periksa blok yang mewakili dari rongga yang berbeda, dan catat kondisi produksi yang relevan. Jika cetakan masih sesuai spesifikasi, selidiki prosesnya sebelum memesan penggantinya. Jika fitur cetakan kritis berada di luar toleransi, dokumentasikan penyimpangannya dan tentukan apakah diperlukan koreksi atau penggantian.
Bandingkan pemasok dengan gambar, persyaratan material, toleransi, cakupan inspeksi, kriteria kompatibilitas mesin, dan kondisi pengiriman yang disetujui. Tinjau bukti yang dapat diberikan oleh setiap pemasok mengenai kesesuaian dimensi, pengendalian produksi, ketertelusuran material jika diperlukan, dan prosedur tindakan perbaikan. Pertimbangkan juga upaya pemasangan, persyaratan pemeliharaan yang diharapkan, ketersediaan suku cadang pengganti, waktu tunggu, dan persyaratan komersial untuk produk yang tidak sesuai. Kutipan terendah belum tentu merupakan pilihan yang paling murah selama masa pakai cetakan, namun harga yang lebih tinggi hanya dibenarkan bila nilai teknis atau komersial tambahan didukung oleh bukti.


